Artykuł sponsorowany
Od cięcia stali do powłoki ochronnej — jak powstaje trwały wyrób metalowy
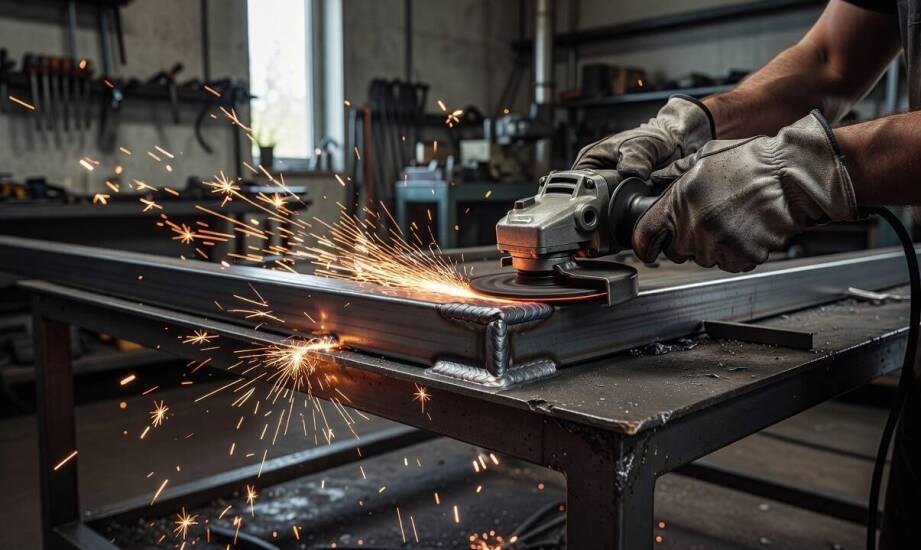
Surowy profil stalowy o przekroju prostokątnym 40 × 30 × 2,5 mm lub nowoczesnym 140 × 20 × 0,8 mm trafia do warsztatu jako prosty, nieobrobiony materiał konstrukcyjny. Wyjściowy surowiec nie posiada jeszcze ostatecznej wytrzymałości ani wymaganej odporności na skrajne warunki atmosferyczne. Dopiero precyzyjnie przeprowadzona obróbka mechaniczna i termiczna nadaje elementom odpowiednią geometrię oraz pełną funkcję użytkową. Gotowe wyroby stają się integralnymi częściami solidnych ogrodzeń, bram przesuwnych czy balustrad, jednak ich ostateczna jakość zależy od zachowania rygorystycznych norm na każdym etapie. Odpowiedni dobór technologii cięcia i łączenia bezpośrednio determinuje to, jak gotowy detal zachowa się podczas wieloletniej eksploatacji na zewnątrz.
Przeczytaj również: Wykorzystanie kamienia w aranżacji ogrodów – praktyczne porady
Od surowego profilu do stabilnej konstrukcji metalowej
Odpowiednie przygotowanie materiału przed spawaniem lub obróbką kowalską bezwzględnie decyduje o sztywności i powtarzalności tworzonej konstrukcji. Staranne usunięcie rdzy, zgorzeliny walcowniczej oraz resztek farby z powierzchni stali zapewnia idealnie czyste połączenie spawalnicze. Brak takich działań prowadzi do powstawania ukrytych wad strukturalnych, które znacząco osłabiają element poddany obciążeniom mechanicznym. Oczyszczona płaszczyzna styku pozwala na prawidłowe i głębokie wtopienie spoiwa w materiał rodzimy.
Przeczytaj również: Wpływ odkurzaczy centralnych na zdrowie domowników z problemami układu oddechowego
Proces technologiczny wymaga zachowania ściśle określonej kolejności poszczególnych operacji. Prace rozpoczynają się od precyzyjnego cięcia laserowego lub mechanicznego dostarczonych profili stalowych. Następnie materiał przechodzi przez wieloetapowe gięcie na prasach krawędziowych bądź walcach, co pozwala uzyskać zaplanowany kąt bez uszkodzenia wewnętrznej struktury stopu. Kolejny krok to zaawansowane spawanie z wykorzystaniem wydajnych metod MIG/MAG lub niezwykle precyzyjnej technologii TIG. Ostatni etap obróbki surowej stanowi dokładne szlifowanie grzbietów spoin oraz wygładzanie ostrych krawędzi.
Przeczytaj również: Wypełniacz mineralny Mikrobalon DT-84 — zastosowania i korzyści technologiczne
Każdy wymieniony zabieg mechaniczny nadaje detalowi pożądany kształt, jednak równocześnie tworzy strefy podwyższonego ryzyka strukturalnego. Intensywne obszary nagrzewania wokół miejsc spawania, mikroskopijne szczeliny technologiczne oraz odsłonięte krawędzie poprodukcyjne zachowują się inaczej niż gładka stal. Właśnie te fragmenty wymagają wyjątkowej uwagi podczas nakładania powłok zabezpieczających, ponieważ to od nich zazwyczaj rozpoczyna się postępująca degradacja materiału.
Ochrona antykorozyjna i ostateczne wykończenie
Skuteczne zabezpieczenie wyrobów przed korozją opiera się na umiejętnym doborze chemii i metody cynkowania. Tradycyjny ocynk ogniowy polega na całkowitym zanurzeniu surowego elementu w wannie z ciekłym cynkiem o temperaturze bliskiej 450 °C. Taki proces tworzy trwałą powłokę o grubości od 50 do 150 μm, która zapewnia wieloletnią ochronę przęseł nawet w trudnym, wilgotnym klimacie. Alternatywny ocynk galwaniczny wytwarza znacznie cieńszą warstwę rzędu 5–20 μm przy wykorzystaniu zjawisk elektrolitycznych. To ekonomiczne rozwiązanie sprawdza się przy detalach stosowanych wewnątrz budynków, lecz dużo słabiej chroni przed zarysowaniami na zewnątrz.
Nowoczesne linie produkcyjne chętnie łączą zalety cynkowania ogniowego z malowaniem proszkowym, tworząc wysoce odporny układ nazywany systemem duplex. Powłoka cynkowa pełni w nim funkcję fundamentalnej bariery antykorozyjnej blokującej proces utleniania. Odpowiednio dobrana farba proszkowa dodatkowo odcina cynk od czynników atmosferycznych i nadaje docelowy kolor. Wygrzewanie zaaplikowanego proszku w specjalistycznym piecu polimeryzacyjnym skutkuje powstaniem niezwykle szczelnej i twardej powłoki zewnętrznej. Wdrożenie takiego połączenia radykalnie wydłuża czas eksploatacji elementu w porównaniu do zastosowania wyłącznie jednej metody.
Powyższe standardy ochrony metalu powszechnie stosuje się przy wytwarzaniu ciężkich ogrodzeń kutych, lekkich systemów panelowych oraz solidnych bram wjazdowych. Doświadczenia produkcyjne realizowane przez markę Stahlzaun potwierdzają, że zachowanie rygoru technologicznego pozwala realnie uniknąć wykwitów rdzy na przęsłach czy balustradach balkonowych. Detale bogato zdobione elementami kowalstwa artystycznego wymagają precyzyjnego oczyszczenia wszelkich zakamarków przed kąpielą cynkową. Z kolei profile zamknięte wymuszają zastosowanie otworów technologicznych, dzięki którym ciekły cynk swobodnie wpłynie do ich wnętrza.
Najczęściej występujące punkty krytyczne warstw ochronnych to bezpośrednie sąsiedztwo spoin, ostre linie cięć, wywiercone otwory montażowe oraz strefy mocnego gięcia. Fizyczna grubość nałożonego cynku bywa w tych rejonach naturalnie mniejsza, co obniża poziom zabezpieczenia. Dodatkowo łatwo uszkodzić te powłoki narzędziami podczas załadunku, transportu i samego montażu w docelowej lokalizacji. Z tego względu najbardziej wrażliwe punkty podlegają zaostrzonej kontroli technicznej przed ostatecznym wydaniem partii towaru.
Rzeczywista trwałość nowoczesnego wyrobu metalowego stanowi wynik prawidłowo przeprowadzonych procesów na każdym kroku obróbki. Cały łańcuch technologiczny ma swój początek w chwili wyboru właściwego stopu stali oraz jego gruntownego oczyszczenia. Następnie przechodzi przez bezbłędne cięcie, formatowanie i łączenie elementów, aż po nałożenie grubych powłok w systemie duplex. Nawet najbardziej zaawansowany proces lakierniczy nie zrekompensuje zaniedbań popełnionych podczas bazowego oczyszczania materiału lub topienia spoiwa. Konsekwentne egzekwowanie procedur warsztatowych pozwala stworzyć konstrukcję, która opiera się korozji przez całe dekady.
Kategorie artykułów
Polecane artykuły

Jak ubiegać się o odszkodowanie z OC sprawcy?

Jak agregaty tynkarskie rewolucjonizują prace budowlane?

Wpływ żywicy izolacyjnej na efektywność energetyczną budynków
